微孔铝单板吊顶 产品简介、关键注意事项与加工工艺详解
一、微孔铝单板吊顶产品简介
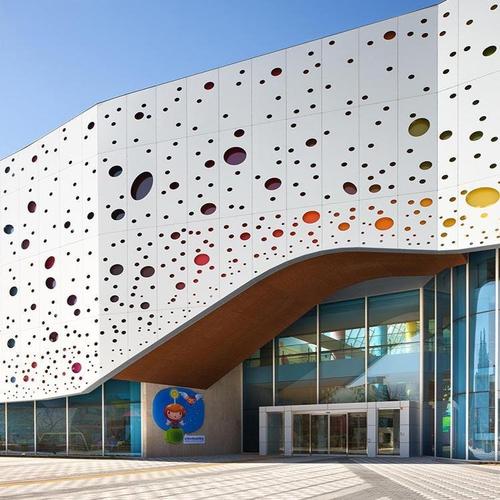
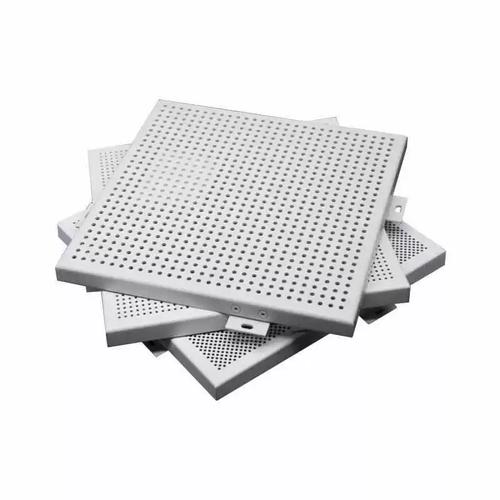
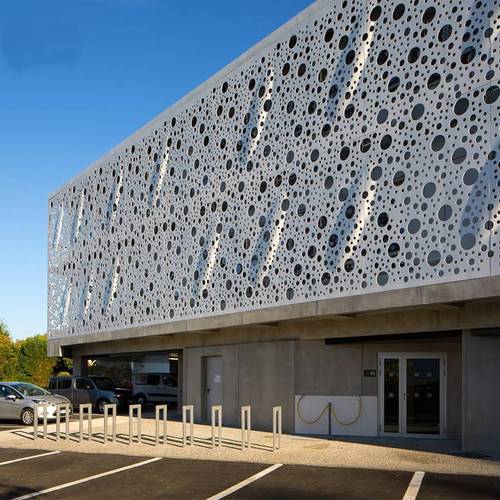
微孔铝单板吊顶是一种以优质铝合金板材为基材,经数控冲孔、折弯、焊接、打磨、喷涂等工序加工而成的新型建筑装饰材料。其表面布满细小均匀的微孔(孔径通常为0.5mm~2.0mm,孔距根据设计定制),既保留了铝单板强度高、刚性好、耐候性强的特点,又赋予了吊顶系统独特的透气性、吸音性和装饰美感。
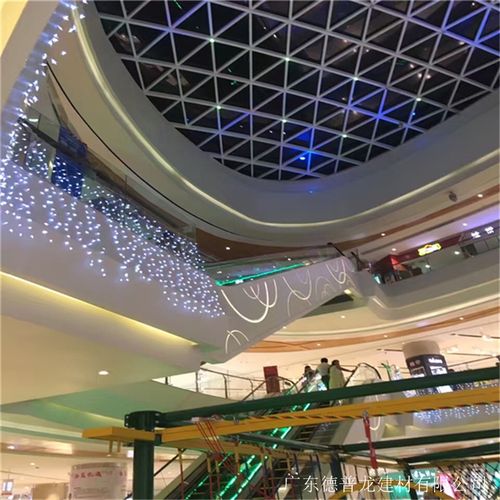
微孔铝单板吊顶广泛应用于机场航站楼、高铁站、体育馆、会议中心、医院、学校及商业综合体等对声学环境和视觉效果有较高要求的场所。它可与吸音棉、玻璃棉等背衬材料配合,形成高效的吸声结构,有效降低室内混响时间,改善音质清晰度。
二、微孔铝单板吊顶的注意事项
1. 设计与选型注意事项
- 孔径与孔距匹配:根据声学要求和装饰效果确定微孔规格。孔径过小易堵塞,过大则影响板面强度及美观。推荐开孔率控制在15%~30%之间。
- 板厚选择:常规吊顶铝单板厚度为1.5mm~3.0mm。微孔区域会削弱板材强度,宜适当增加板厚或减少开孔率。
- 背衬吸音材料:需明确是否加装吸音布/吸音棉。若要求较高吸声系数,建议采用铝单板+无纺吸音布+玻璃棉的复合结构。
- 龙骨系统匹配:微孔板自重与普通板差异不大,但需考虑检修口、灯具开孔等部位的加固措施。
2. 加工与运输注意事项
- 冲孔精度:微孔排列务必整齐,边缘不得有毛刺、变形。推荐使用数控转塔冲床或激光切割,保证孔位一致。
- 折弯与焊接:折弯半径不宜过小,防止微孔处开裂;焊接后需打磨平整,避免影响喷涂效果。
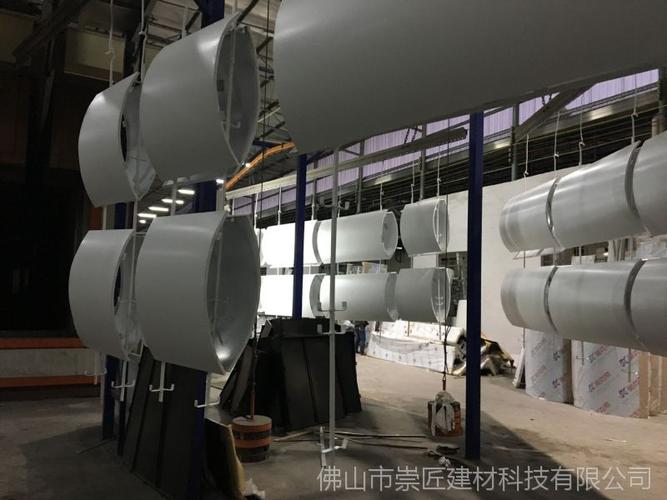
- 表面处理:喷涂前须彻底清洁孔内油污和铝屑,否则会造成涂层针孔、掉漆。常用处理方式为铬化处理后静电粉末喷涂或氟碳喷涂。
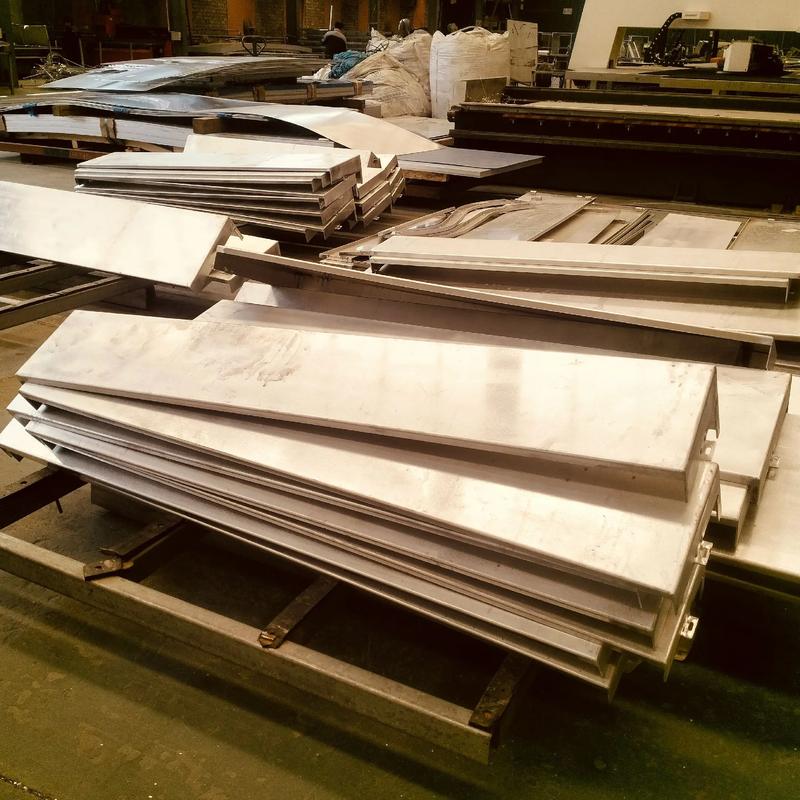
- 包装与运输:板面之间应用泡沫或珍珠棉隔离,禁止重压,防止微孔区域凹陷。运输中避免雨淋和剧烈碰撞。
3. 安装注意事项
- 放线定位:安装前需按设计图纸弹出龙骨和板的定位线,确保微孔排列方向一致,避免视觉错乱。
- 龙骨平整度:主龙骨、次龙骨安装后必须校平,平整度误差应小于2mm/2m,否则吊顶面会出现波浪。
- 板缝控制:板缝宽度应均匀(通常为10~15mm),并采用密封胶或装饰条收口,防止明显缝隙影响美观和吸音效果。
- 检修口设置:微孔板区域如需检修,应选用同材质的微孔检修口,并做好边框加固。
- 成品保护:安装完成后及时撕去保护膜,避免胶带残留;清洁时禁用硬物刮擦微孔部位。
4. 使用与维护注意事项
- 定期用软毛刷或吸尘器清理微孔积灰,保持透气性;
- 避免使用强酸强碱清洗剂,以免腐蚀涂层;
- 若局部损坏,应整块更换,确保色差和孔型一致。
三、铝单板加工工艺流程
铝单板加工是保证微孔吊顶质量的核心环节,典型流程如下:
- 图纸深化:根据现场实测尺寸和设计节点,绘制加工图,明确孔型、孔距、折边高度、加强筋位置。
- 下料:采用剪板机或激光切割机将铝合金卷材/板材裁剪成所需尺寸,公差控制在±0.5mm以内。
- 冲孔:使用数控冲床按编程路径冲出微孔。注意冲孔顺序由内向外,避免板材变形。
- 折弯:在折弯机上将板材折成所需边部形状(如L型、U型),折弯角度误差≤0.5°。
- 焊接与打磨:对需要拼接或加固的部位进行氩弧焊或点焊,焊后打磨平整。
- 加强筋安装:在板背面焊接或铆接加强筋(U型铝方管),提高板面抗风压和抗变形能力。
- 前处理:包括除油、酸洗、铬化,形成致密氧化膜,增强涂层附着力。
- 喷涂:采用静电粉末喷涂或氟碳漆喷涂,涂层厚度:粉末≥60μm,氟碳≥35μm。需保证孔内也上色均匀。
- 固化:在180℃~200℃烘箱中固化,时间约15~20分钟(根据涂料类型调整)。
- 质量检验:检查孔型、色差、涂层附着力、平整度等,合格后贴保护膜。
- 包装入库:用气泡膜或珍珠棉分隔,木箱或纸箱包装,标识清晰。
四、
微孔铝单板吊顶融合了功能性与装饰性,但在设计、加工、安装各环节均有严格的技术要求。选用专业的铝单板加工厂家,严格把控微孔精度、涂层质量和安装工艺,才能确保吊顶系统既美观又具备良好的声学性能。希望本文的要点能为您的项目提供实用参考。
如若转载,请注明出处:http://www.sh-qiuyang.com/product/56.html
更新时间:2026-10-22 01:56:35