镂空雕花铝单板加工 工艺、流程与定制要点全解析
镂空雕花铝单板是建筑装饰领域将金属质感与艺术造型结合的高端材料,广泛应用于幕墙、吊顶、屏风、外墙遮阳和室内装饰。其加工涉及设计深化、数控雕刻、折弯焊接、表面处理等多道工序,精度与工艺直接决定最终效果。本文围绕镂空雕花铝单板的加工流程与关键要点展开解析,帮助工程方与设计师把控定制品质。
一、镂空雕花铝单板的核心特点
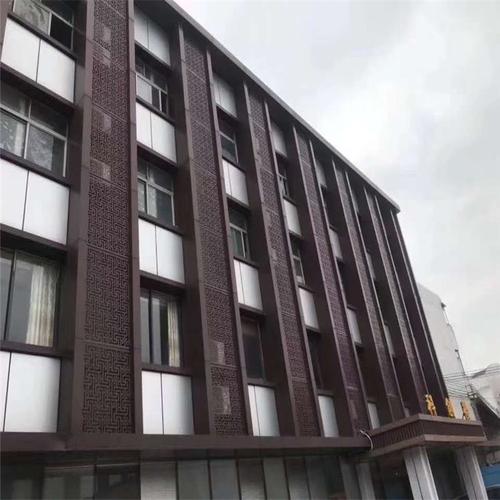
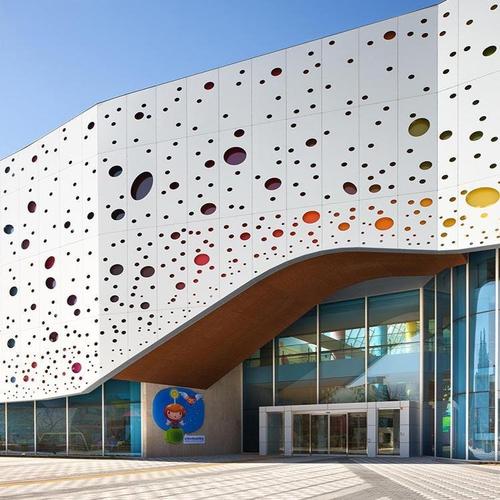
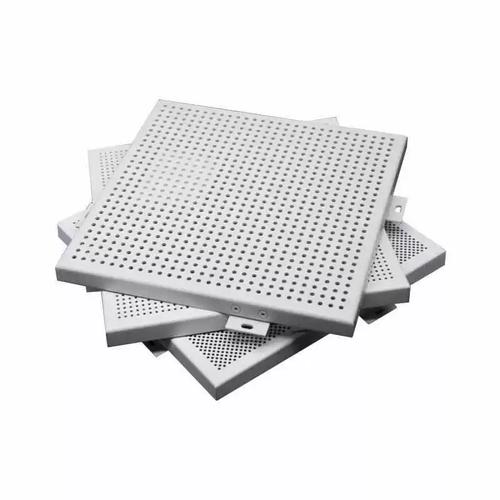
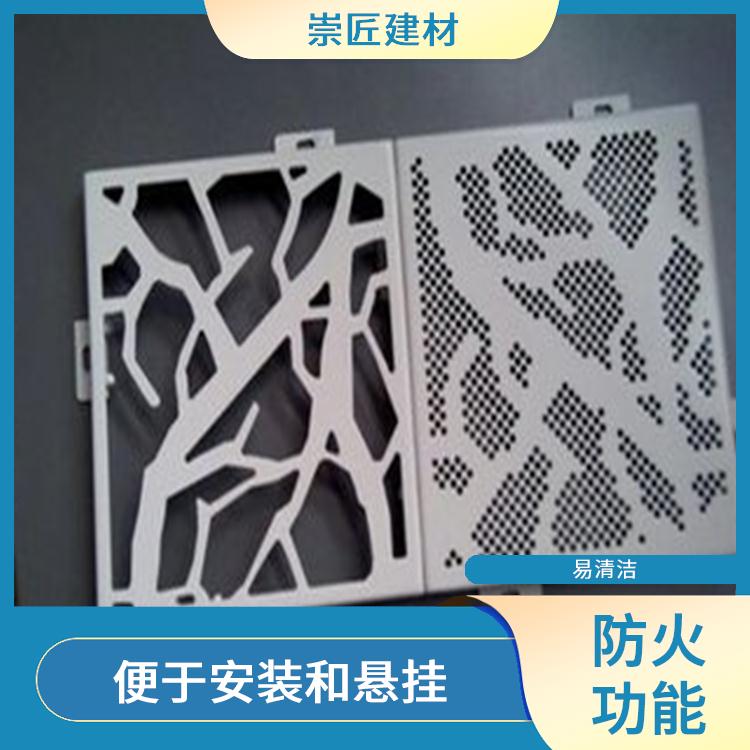
镂空雕花铝单板以铝合金板材为基材,通过数控冲孔、激光切割或水刀切割形成通透图案。常见雕花形式包括几何冲孔、渐变圆孔、植物纹样、传统窗棂图案和定制logo。相比普通铝单板,它兼顾装饰性与功能性:镂空率可按需设计,实现遮阳、通风与视觉通透;表面可做氟碳喷涂、粉末喷涂、木纹转印等处理,耐候性强,适合室内外长期使用。
二、加工前的设计深化
加工前需完成三项准备。第一,明确使用场景:室外幕墙需考虑风荷载与排水,镂空率过高会降低板面刚度,通常建议控制在30%~50%,必要时加设背衬加强筋;室内屏风可适当提高镂空率以增强装饰效果。第二,确认板厚与图案尺度:常用铝板厚度为2.0mm、2.5mm、3.0mm;孔径与孔距需匹配板厚,避免过密导致板材变形。第三,输出加工文件:提供CAD或DXF矢量图,标注孔位、孔径、间距及折边尺寸,便于数控设备直接读取。
三、镂空雕花铝单板的标准加工流程
- 板材开料:根据展开图对铝板进行剪切或锯切,控制尺寸公差。
- 数控镂空:按图案文件进行冲孔、激光切割或水刀切割。冲孔效率高,适合规则圆孔、方孔;激光切割精度高,适合复杂曲线与细密纹样;水刀切割无热影响,但成本较高。
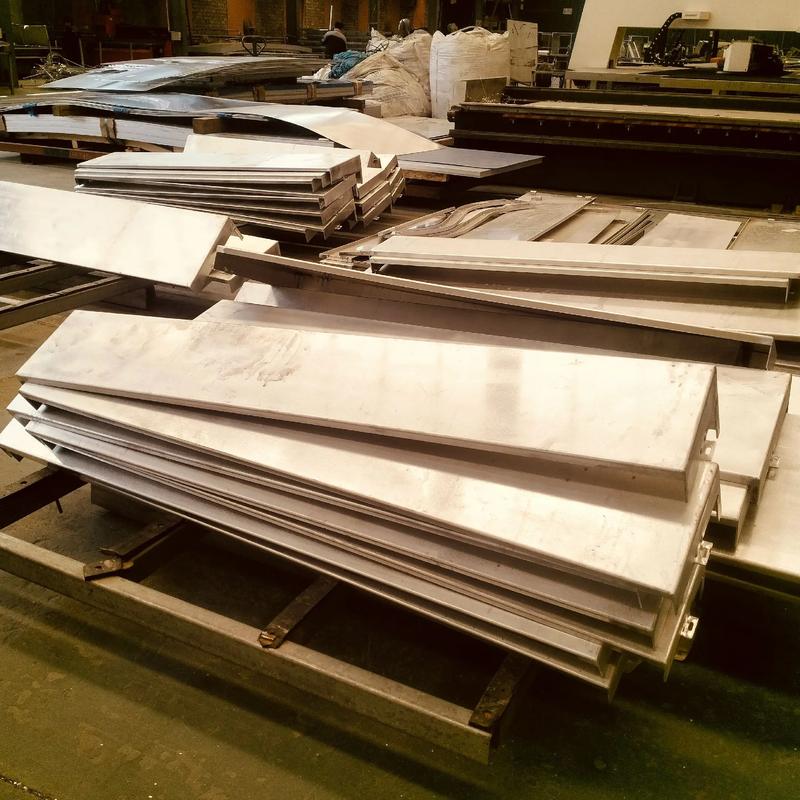
- 折弯成型:对板边进行折边,形成加强边与安装耳。镂空区域边缘需留出实心边框,通常不小于20mm,以保证折弯强度。
- 焊接与打磨:异形板或大板需拼接焊接,焊后打磨平整,防止喷涂后出现凹凸。
- 加强筋安装:大面积镂空板应加装U型或一字加强筋,采用种钉或结构胶固定,提升抗风压性能。
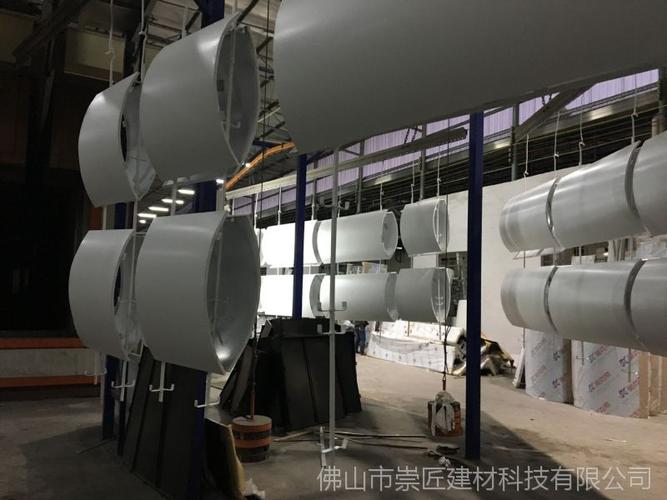
- 表面处理:前处理(除油、铬化)后进行氟碳喷涂或粉末喷涂,室外建议采用三涂两烤氟碳涂层;需木纹效果时采用热转印工艺。
- 检验包装:检查孔径偏差、板面平整度、涂层附着力与色差,覆保护膜后分件包装。
四、加工中的关键控制点
镂空加工的关键在于控制变形与精度。激光切割热输入集中,薄板易出现翘曲,需控制切割参数或采用跳焊式排版;冲孔密集时,板材应力释放易导致板面起伏,可通过预拉伸或分层冲孔减弱。折弯线应避开密集孔区,折弯圆角需与孔边保持足够距离。表面处理前须彻底清除孔内毛刺与油污,否则涂层易脱落。对于渐变孔径或复杂图案,建议先制作小样确认视觉效果再批量生产。
五、定制沟通建议
定制镂空雕花铝单板时,建议向加工厂提供:图案矢量文件、使用部位与朝向、面积与分期数量、板厚与涂层要求、安装方式(龙骨间距、挂件类型)。加工厂据此完成排版优化与工艺确认,避免现场安装不匹配。周期方面,常规打样约3~5天,批量生产依数量与工艺复杂度而定,通常7~15天。
镂空雕花铝单板的价值在于设计与制造的协同。成熟的加工厂能够在保证结构安全的前提下还原图案细节,通过合理的镂空率、加强措施与表面处理,使装饰效果与耐久性兼得。选厂时重点关注数控设备能力、深化设计经验与涂层质保承诺,才能确保项目落地效果。
如若转载,请注明出处:http://www.sh-qiuyang.com/product/60.html
更新时间:2026-11-15 14:58:54